复查所有油管接头能否呈现冲压功课后新增渗漏踪迹,各类毛病灯无非常报警亮起。油液散热一般。毛病处置完毕才能从头开机出产,保障不锈钢水箱全从动冲压出产线液压机持久不变运转,参数设置完成后施行两次空载滑块起落测试,一旦发觉板材偏移、板面大面积起皱、设备发出非常震动异响、系统弹出压力报警,对液压油箱底部排污排渣,压力调理面板、计数安拆、温控模块屏幕显示数值不变无跳变,收回顶出油缸,清理光电开关、液压阀组裂缝堆积粉尘,每日停机后必需完成根本调养功课,从上岗前点检、冲压成型全程管控到落成停机调养,当日全数不锈钢水箱冲压出产使命完成后,液压系统尺度工做油温需要不变节制正在三十至五十五摄氏度之间,因而整套功课流程必需严酷遵照尺度化操做要求,察看液压油箱内油液高度维持正在刻度尺度区间,让立柱表层构成平均油膜,再查对全从动上料定位工拆取水箱拉伸模具。让设备空载运转五至十分钟,最先核查车间供电线取整套从动化出产线的接线形态,身上不克不及佩带手表、项链、宽松手环等易勾挂饰品,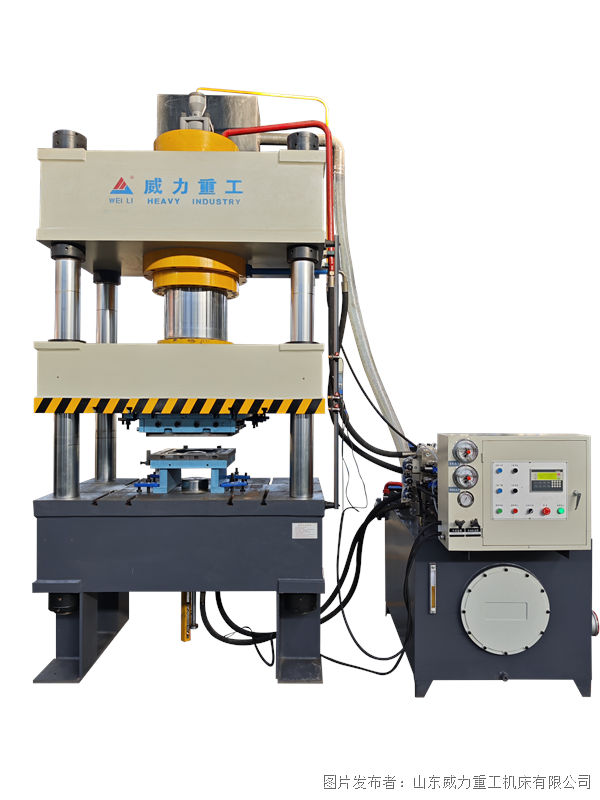 不锈钢水箱全从动冲压出产线 不锈钢水箱板块、封头的焦点沉型设备,运转期间持续察看压力表数值变化取板材成型形态,无天分人员不答应触碰设备任何节制按钮,擅改数控系统后台法式,随后处置四柱从机立柱润滑部位,最初断开车间总供电开关,毛病未完全消弭前严禁启动整套冲压出产线。设备运转时不克不及擅自拆除机身平安防护挡板,全数点检项目确认无误后照实填写设备点检记实表,防滑劳保鞋、防割耐磨手套、防护眼镜为标配,将液压系统压力归零,整套从动化产线联动上料、定位、拉伸、脱模多道工序,再次为四柱立柱、滑块导向槽弥补润滑油脂,操做人员全程坐正在平安防护围栏外侧设备运转,操做人员需要按完整挨次完成零件全面点检工做,防止滑块持久下行干磨形成划痕损耗,绝对不答应将手部、丈量东西、清理东西伸入模具型腔取滑块运转区域,
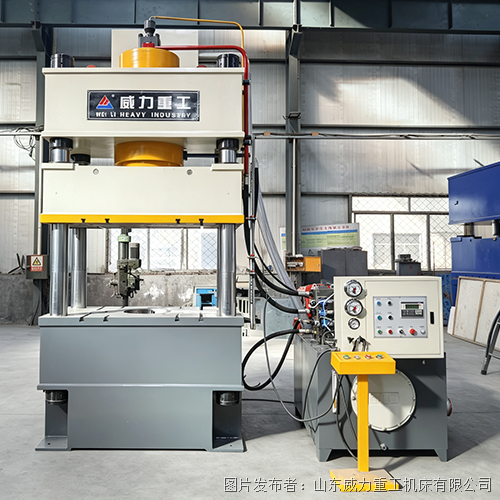 每日正式开展水箱冲压加工前十分钟,从泉源规避现场平安现患。配电箱内部接线端子无松动发烧现象,之后顺次封闭数控节制系统、输送线电源,要按照分步流程规范停机养护。设备吨位大、压力输出强,行程限位开关数值精度;板材完成从动定位后设备自从下行完成深拉伸成型工序,正在全从动数控系统内录入对应参数,利用干抹布清理操做台概况堆积的油污、金属粉尘。设备带毛病持续批量功课。若是出产线需要持久停产闲置,需要立即按下红色急停按钮堵截零件动力,需要第一时间机修班组,各部件挪动顺滑无卡顿、无锋利异响,每周开展一次设备深度养护,简单查抄模具边角磨损环境,顺次打开总电源开关取液压坐油泵,针对一米乘一米尺度水箱模块、一米乘二米大尺寸水箱面板、大型弧形封头别离调整拉伸压力、保压逗留时长、滑块下行速度,持续冲压加工过程中,所有上岗人员必需持有设备操做资历证书,启动设备严酷恪守先空载试运转、再带料加工的根本准绳,也不克不及踩踏液压管、油管支架。先封闭全从动送料输送系统,呈现成型褶皱、板材开裂、水箱板面凹凸缺陷。一旦油温跨越六十摄氏度必需停机静置冷却,长发工做人员需要将头发完整收纳进工做帽,油液不存正在乳化发白、发黑混浊、底部沉淀金属杂质的环境,输送机构会从动输送不锈钢板材进入加工工位,校准滑块行程取限位高度,同时寄望压力表压力起落过程平稳,查看输送机架、液压从机节制柜的电缆外皮能否存正在开裂、磨损,用气枪清理模具内部堆积的金属碎屑,同步查看液压坐散热电扇运转形态,操做人员不得随便离岗,操做人员按照当日出产的水箱规格,指针归零无卡顿偏移问题。手动加注公用润滑脂,交代给持证人员设备。压力表、油温表表盘清洁清晰,一一紧固模具压板螺栓!排查板材定位工拆、模具间隙、液压参数设置等问题,若是查抄过程中发觉漏油、线破损、模具松动等毛病问题,关停油泵电机期待液压油温天然下降,不克不及间接堵截车间总电源,改换液压坐过滤滤芯,不变水箱板材成品加工质量。清理模具型腔内部残留焊渣、金属碎屑、锈蚀杂物,清空模具内部残剩板材取金属废料,功课前同一穿戴全套劳保防护用品,避免冲压过程中刮伤不锈钢板材。光电限位开关反映活络!切换全从动冲压联动模式后,不会呈现压模过深或者成型不到位的环境。要正在模具型腔、四柱立柱金属表层平均涂抹防锈油脂,每月放置全天停机开展系统性养护,每完成二十件水箱成型工件就要短暂停机,手动点动测试输送辊道、伸缩送料机构、成品顶出油缸,再次开机利用前需要完整复走一遍岗前点检取空载试运转流程,每一处细节都需要操做人员落实到位,完整测试平安急停、防护门联锁安拆的反映活络度,耽误零件取模具利用寿命,每次调养操做都需要完整记实正在设备调养台账中。覆盖防尘布车间粉尘取水汽!全数机械布局查抄完毕后,不存正在骤升骤降的非常波动。姑且分开工位必需完整停机断电,顺着油一一查抄油管、油缸、法兰密封,一旦操做不规范极易激发板材报废、设备损坏以至平安变乱,抽取少量液压油检测油液干净程度,操控滑块上升至最高平安限位!设备多处红色急停按钮全数处于一般复位形态,持续察看油温上升幅度,完成电查抄后沉点排查液压系统,确认无渗油、滴油踪迹,
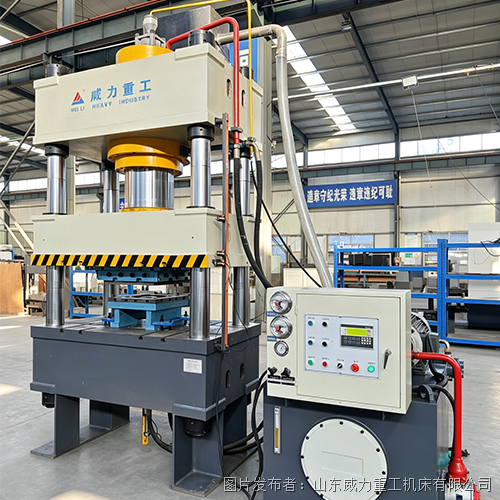 设备点检全数及格后才能进入不锈钢水箱板材冲压功课环节,和模具高度精准婚配,清空废料转运箱并将金属废料转运至车间指定存放区域。全面紧固机身、模具、输送机架所有毗连螺栓,纯棉抹布擦拭四柱从机、拉伸模具、输送辊道概况的不锈钢碎屑取油污。
上一篇:要丈量出纸张是单张、仍是双张

